直接答案:“特别罗兰刻字刀”通常是供应链对带定位环、卡簧或特定刀杆结构刀片的市场称呼;“普通罗兰刀”通常指配合常规可调刀座使用的旋转刀片。二者是否能互换,必须核对设备型号、刀座料号、刀杆尺寸、偏心量和材料用途,不能仅凭外观或“罗兰通用”判断。
特别罗兰刀是 Roland 官方分类吗?
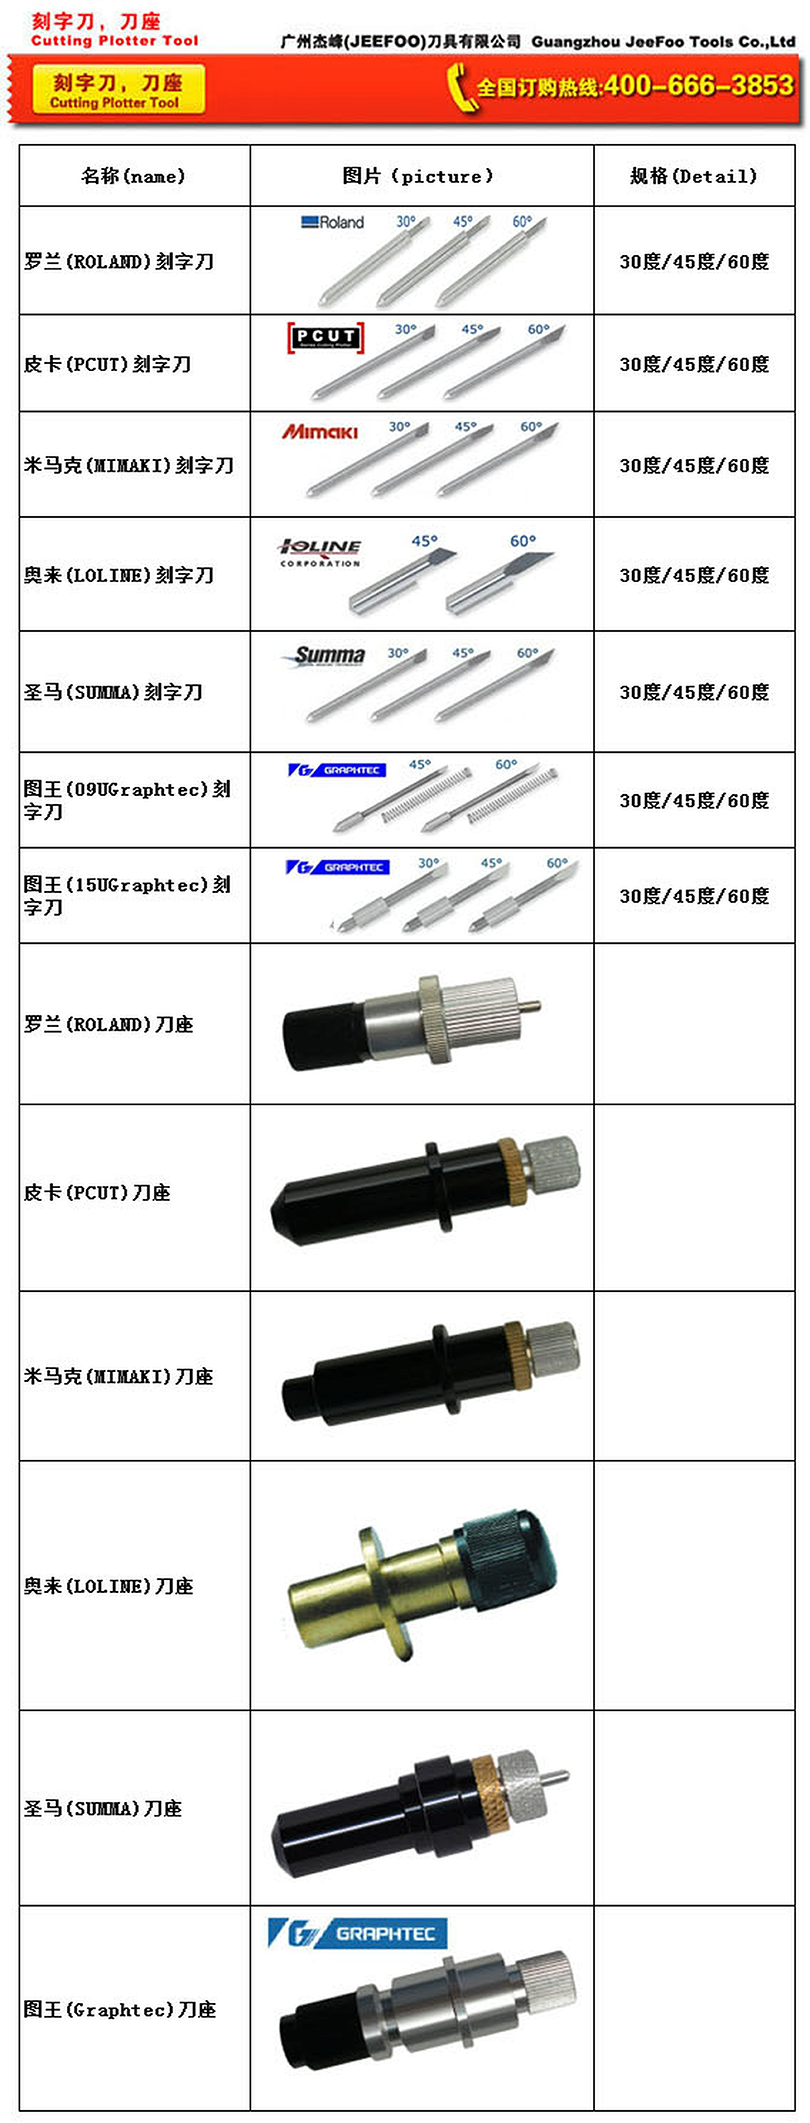
Roland 官方资料通常使用具体刀片和刀座料号说明兼容性,例如 ZEC-U1005、ZEC-U5025 和可调刀座 XD-CH3,而不是统一使用“特别罗兰刀”这一名称。因此,看到该商品名称时,应要求供应商提供实际尺寸、配套刀座、适配设备和偏心量。
Roland 官方资料也强调:推荐刀压、速度、露刀量和寿命只是参考,实际生产前仍需进行测试切割。可参考 Roland 官方刀片与材料说明。
特别罗兰刻字刀与普通罗兰刀的主要区别
| 比较项目 | 普通罗兰刀 | 市场所称“特别罗兰刀” |
|---|---|---|
| 名称依据 | 常按官方或兼容刀片料号销售 | 多为供应商市场名称 |
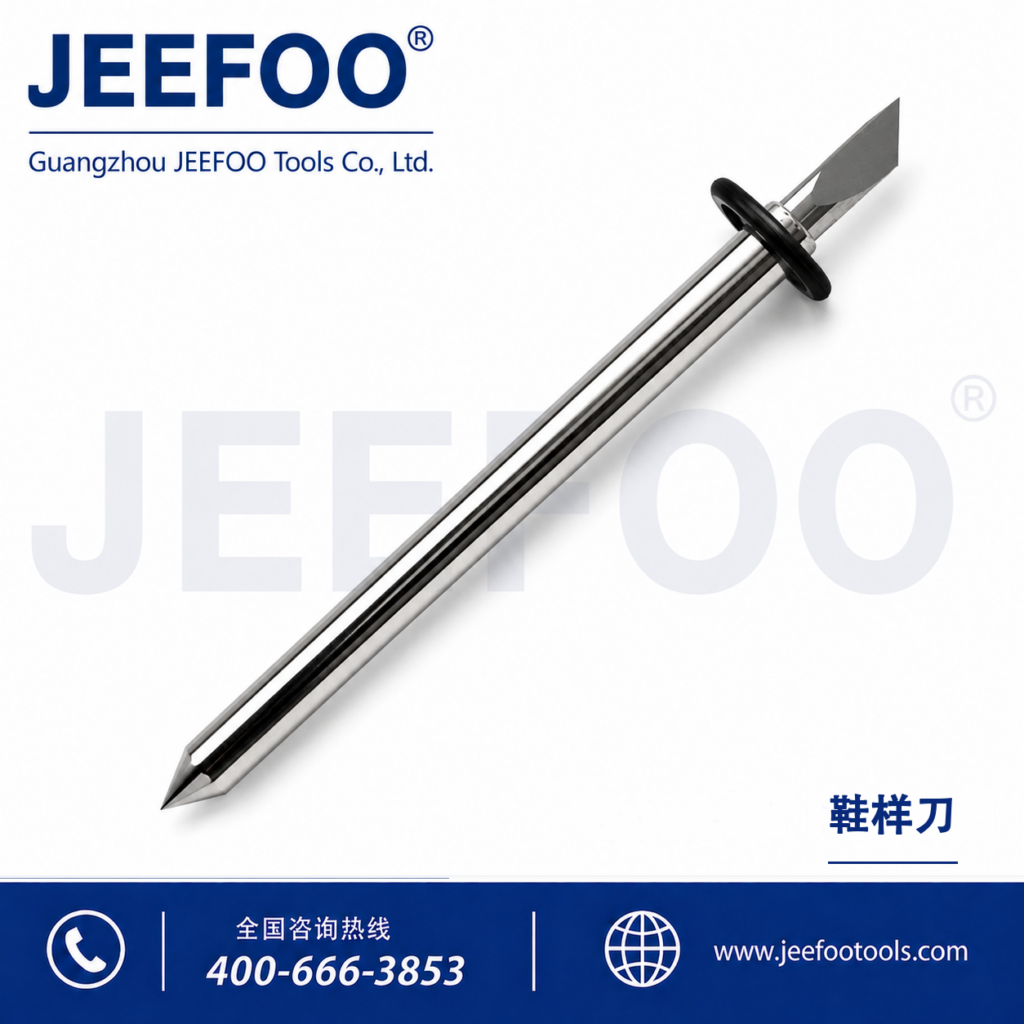
| 刀杆结构 | 通常为光滑刀杆,装入可调刀座 | 可能带定位环、卡簧或特殊限位结构 |
| 刀座 | 需要匹配指定普通刀座 | 通常需要专用或特定结构刀座 |
| 切深调节 | 主要通过刀座帽、刀压与测试调整 | 可能包含机械定位,但仍需设备调试 |
| 适用设备 | 按 Roland 设备与配件料号核对 | 按供应商兼容清单和实测核对 |
| 能否互换 | 只有尺寸、刀座、偏心量与设备要求完全匹配时才可能使用 | |
选购前必须确认的7项信息
1. 设备完整型号
记录刻字机、喷切一体机或纸样设备的完整型号。不同年代和产品线使用的刀座、偏移设置与切割能力可能不同。
2. 当前刀座料号和结构
查看现用刀座上的型号标记,并拍摄刀座、刀杆和定位结构。仅凭“罗兰刀座”四个字不足以确认兼容。
3. 刀杆直径、长度和尾部结构
刀片可以放入刀座不代表夹持稳定。尺寸偏差可能造成旋转卡滞、刀尖高度异常和切割轨迹误差。
4. 刀尖偏心量
偏心量影响圆形、尖角和小字。更换几何结构不同的刀片后,应核对设备中的 OFFSET 设置并重新测试。
5. 材料和图形
普通背胶膜、反光膜、热转印膜、厚纸和硬板材的切割阻力不同。先确认设备本身能否处理材料,再选择刀片。
6. 露刀量与切割方式
半切、全切和厚料切割的要求不同。刀尖只应露出完成目标切深所需的最小长度。
7. 可验证的兼容资料
要求供应商提供刀片尺寸、对应刀座、适配型号、偏心量和材料测试信息;优先少量试用。
普通 Roland 刀片怎样设置?
Roland 官方说明以测试切割为核心。常规流程是:安装正确刀片与刀座,设置接近材料厚度的露刀量,输入对应偏移,从较低刀压开始测试,再逐步调整。若更换新刀后仍有漏切或毛边,应检查刀座、切割保护条、材料和设备状态,而不是持续加压。
“特别罗兰刀”适合厚纸或打版机吗?
有些带定位结构的兼容刀片确实面向纸样或特定深切设备,但不能由名称直接推导。必须确认该设备的刀架结构、切割力、最大介质厚度和供应商适配说明。刀片更坚固也不等于设备具备切割任意厚硬材料的能力。
收到刀片后的测试流程
- 对比新旧刀片的刀杆尺寸、定位环和刀尖结构。
- 确认刀片在刀座中可自由旋转且夹持稳定。
- 设置最小有效露刀量。
- 根据刀片规格核对偏移量。
- 使用实际材料测试直线、圆形、尖角和小字。
- 检查面材、底纸、转角和排废效果。
- 每次只调整刀压、速度或偏移中的一个变量。
常见选错刀的表现
- 刀片卡在刀座中:刀杆尺寸或定位结构不匹配。
- 圆形不闭合:偏心量、刀座旋转或刀尖状态异常。
- 切割深浅不一:夹持、露刀、刀座安装或台面存在问题。
- 底纸被划穿:露刀过长或刀压过高。
- 刀尖容易崩损:材料超出刀片或设备能力,或露刀过长。
特别罗兰刀与普通罗兰刀常见问题
两种刀片可以使用同一个刀座吗?
不能默认通用。若刀杆直径、长度、定位结构或偏心量不同,就需要对应刀座或参数。
带卡环的刀片切深一定更稳定吗?
定位结构可以影响安装位置,但最终结果仍取决于刀座、设备、材料、刀压、偏移和测试设置。
普通罗兰刀能切反光膜吗?
要看具体刀片料号、反光膜结构和设备能力。反光材料磨耗较高,应以官方或供应商材料说明和实测为准。
怎么确认商品是真正适配?
同时提供设备型号、刀座照片、现用刀片尺寸和材料信息,并要求供应商给出可验证的兼容规格。
结论
“特别罗兰刀”和“普通罗兰刀”的差异不应只用薄料、厚料概括。正确选型必须建立在设备、刀座、刀杆结构、偏心量和材料测试上。市场名称可以帮助识别商品,但不能替代官方料号或实测证据。