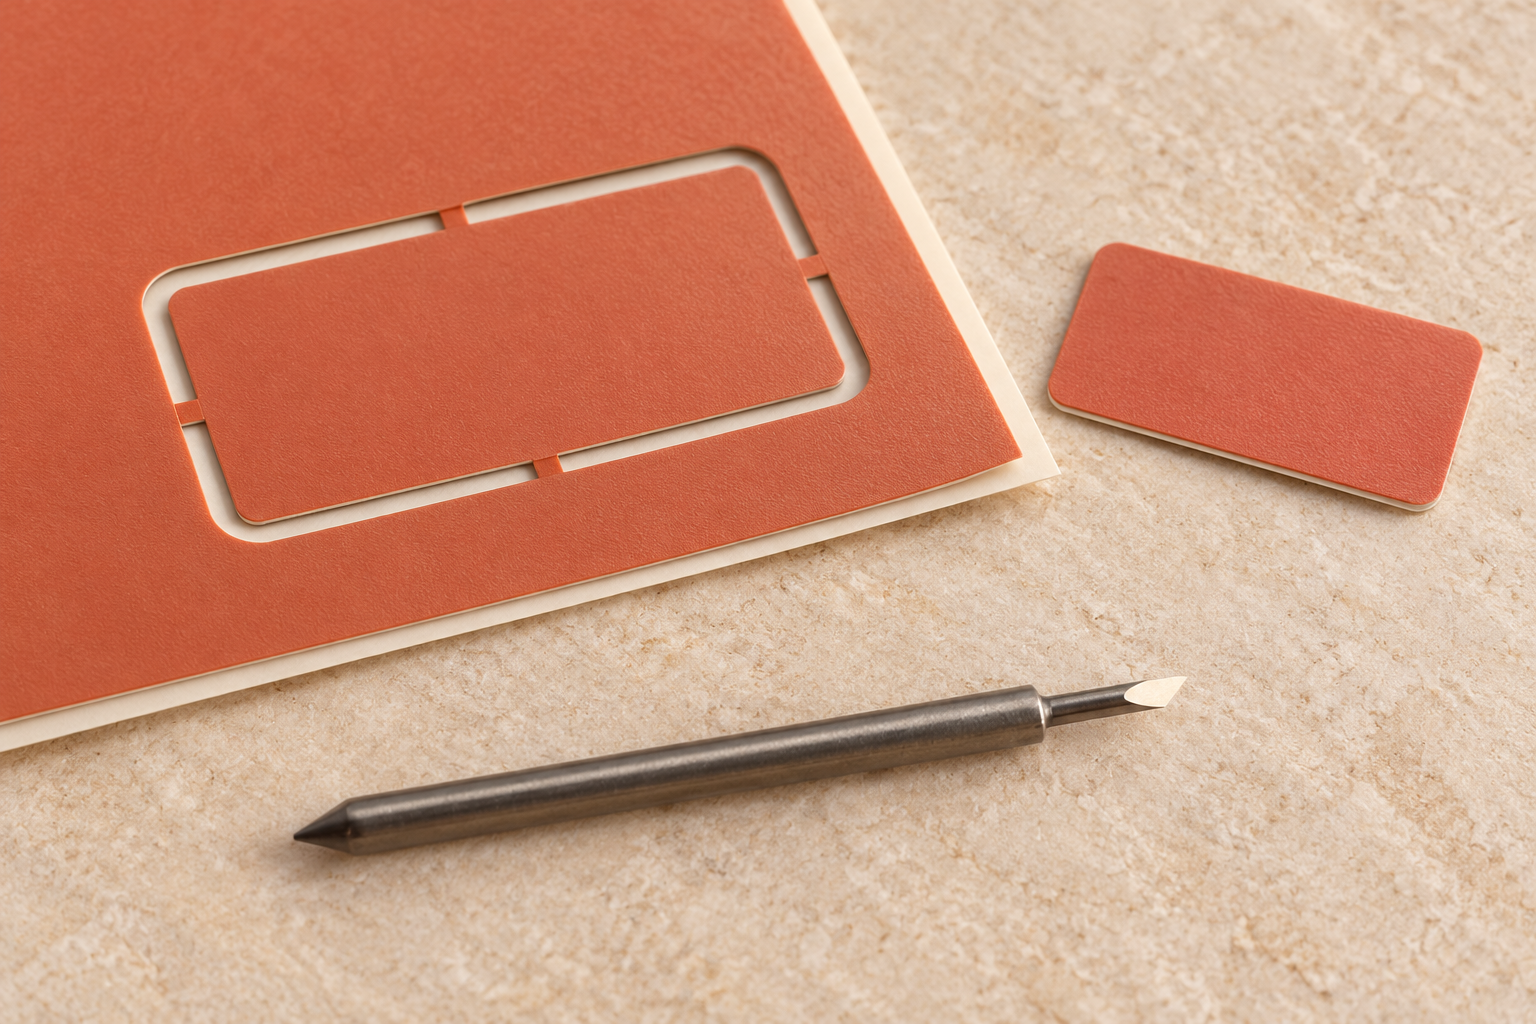
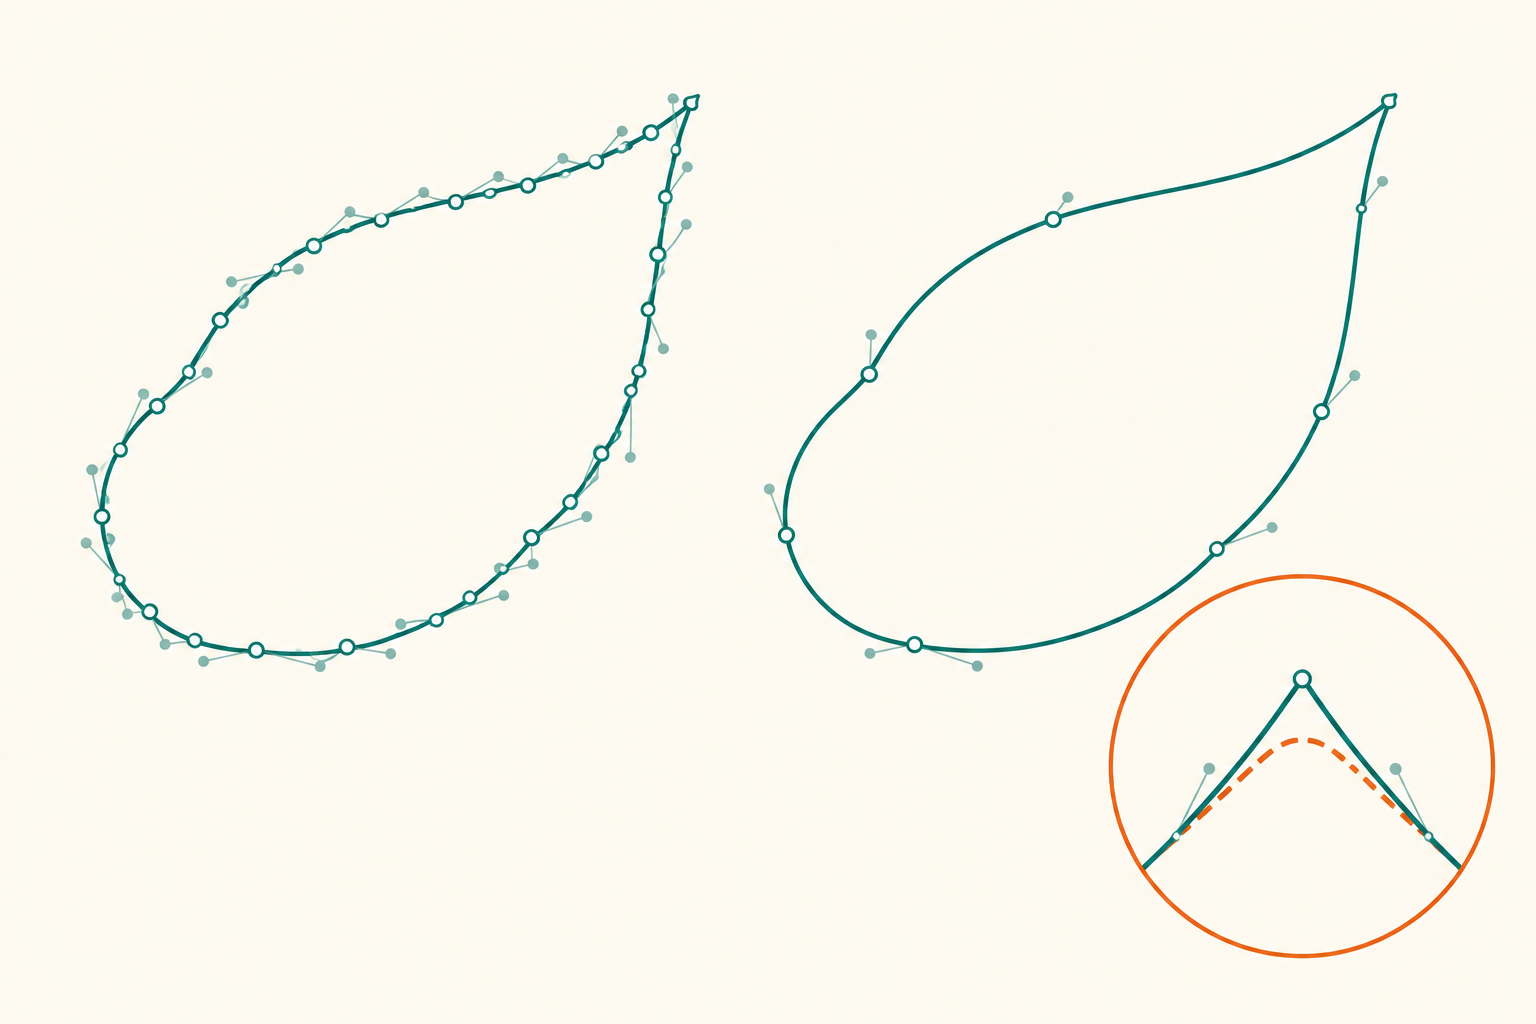
刻字刀磨损后,调整偏移量有时能改善轮廓表现,但不能把已经磨损的刀尖恢复成新刃口。偏移补偿改变的是设备怎样安排刀尖经过轮廓,换刀处理的则是实际接触材料的零件。两者可能影响同一个转角,却不是同一种修复。一次切出较方正的角,也不能单独证明刀片已经恢复原有状态。
偏移量描述位置,不描述锋利程度
拖曳式刻字刀的刀尖与刀杆转动中心并非同一个位置。设备需要结合所装刀片的偏移信息处理轮廓,而不是把刀杆中心走过的轨迹直接当作刀尖切线。Roland GX-24官方OFFSET说明要求设置与已安装刀片条件相符的刀尖偏移量。这里引用的是参数的含义,不是把该机默认值推广给所有替换刀。
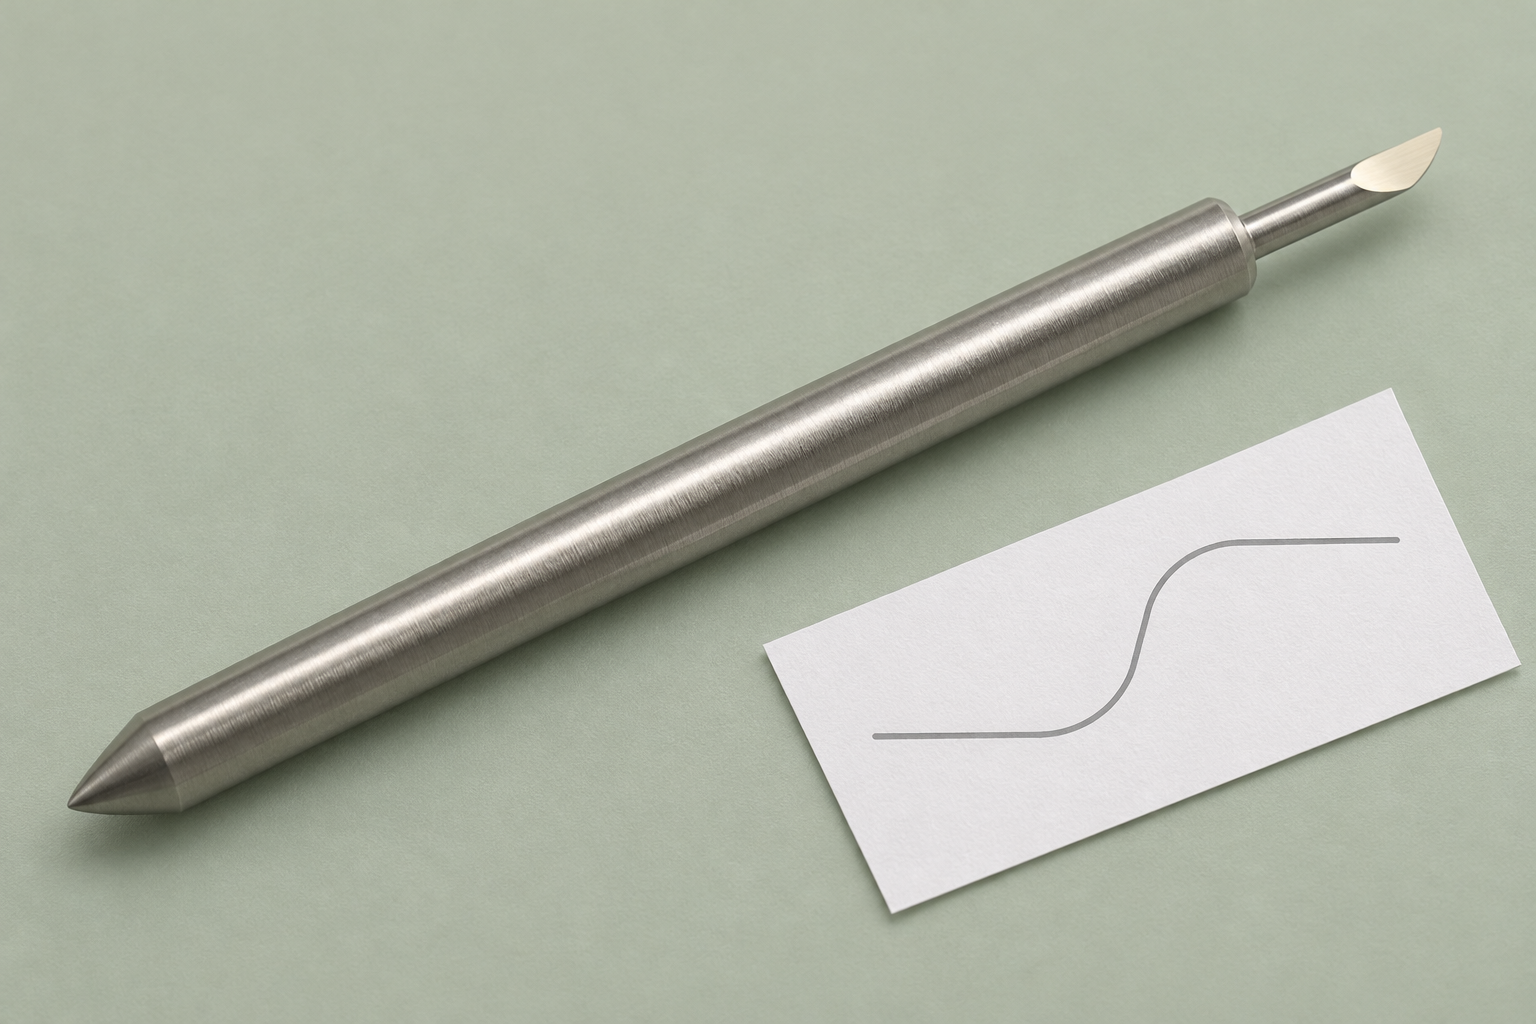
偏移量也不是刀尖角度的另一个名称。JEEFOO本站A系列罗兰式替换刻字刀片展示了不同斜刃刀尖的产品家族。细长刀杆、收窄的前端和斜刃共同组成实际刀具;商品角度、外形相似或“罗兰式”名称,都不能代替具体刀片与刀座、设备的匹配。本文不把这组替换产品称为原厂刀片,也不从照片推算磨损量。
刻字刀磨损改变的是实体工作部位
刀尖不断与膜材等材料接触,工作部位的状态会随使用发生变化。讨论磨损时,关注的不只是轮廓在平面上落在哪里,还包括真正参与分离材料的刃口是否仍适合继续使用。重新输入一个参数,不会把失去的刀具材料补回去,也不会重新形成完整的刃口。
这正是“补偿”和“恢复”的边界:前者让控制系统按新的条件安排运动,后者要求实体刀具本身发生相应改变。不能因为屏幕上的数值已经调整,就把刀片状态也视为同时更新。
为什么调整后有改善,仍不等于修好了刀
Roland DG关于刀片偏移与磨损的说明并没有简单否认补偿的作用:它指出,刀片磨损时可以尝试调整偏移值进行补偿,但解决磨损仍需要更换刀片。该说明同时提醒,刀座磨损也可能参与形成类似问题。
因此,更准确的理解不是“磨损绝不会影响偏移表现”,而是“轮廓改善不能证明刃口已恢复”。同一个方角结果,可能受到刀片状态、偏移设置和刀座活动的共同影响。仅凭一个结果反推单一原因,容易把暂时的几何变化误认成零件修复。反过来,新刀也需要匹配它自身的条件,不能自动继承为旧刀反复修改过的设置。
把轮廓问题与刀具状态分别说明
与供应方沟通时,可以分别描述实际刀片身份、使用后的可见变化,以及调整前后的轮廓表现。这样讨论的是“哪个实体零件、哪种运动条件、哪一类结果”,而不是只问还能增加多少偏移。把这些信息分开记录,也能避免将换刀、改参数和换刀座同时发生后的结果,全归功于其中一次调整。本文不给出统一补偿上限、磨损寿命或可继续生产的次数;这些不能由一张产品照片和一次轮廓结果确定。
结论是:刻字刀磨损属于实体刀具状态问题,偏移设置属于与刀片配合的运动条件。承认补偿有时能够改变结果,同时保留它不能再造刃口的边界,才能避免用参数变化替代必要的刀具处理。