振动刀行程是刀片上下往复的移动距离,不是材料可切厚度,也不是刀片总长。要理解厚料切割,需要把往复运动、实际参与切割的刃口范围和设备可容纳的材料高度分开。把“行程多少毫米”直接当成“能切多厚”,会误读工具资料;反过来,换一把长刀片也不能自动增加设备能力。
本文讨论平板数字切割中的振动刀原理与术语,不提供通用加工参数,也不把设备制造商的工具能力写成 JEEFOO 产品承诺。
振动刀行程:刀片运动,不是材料尺寸
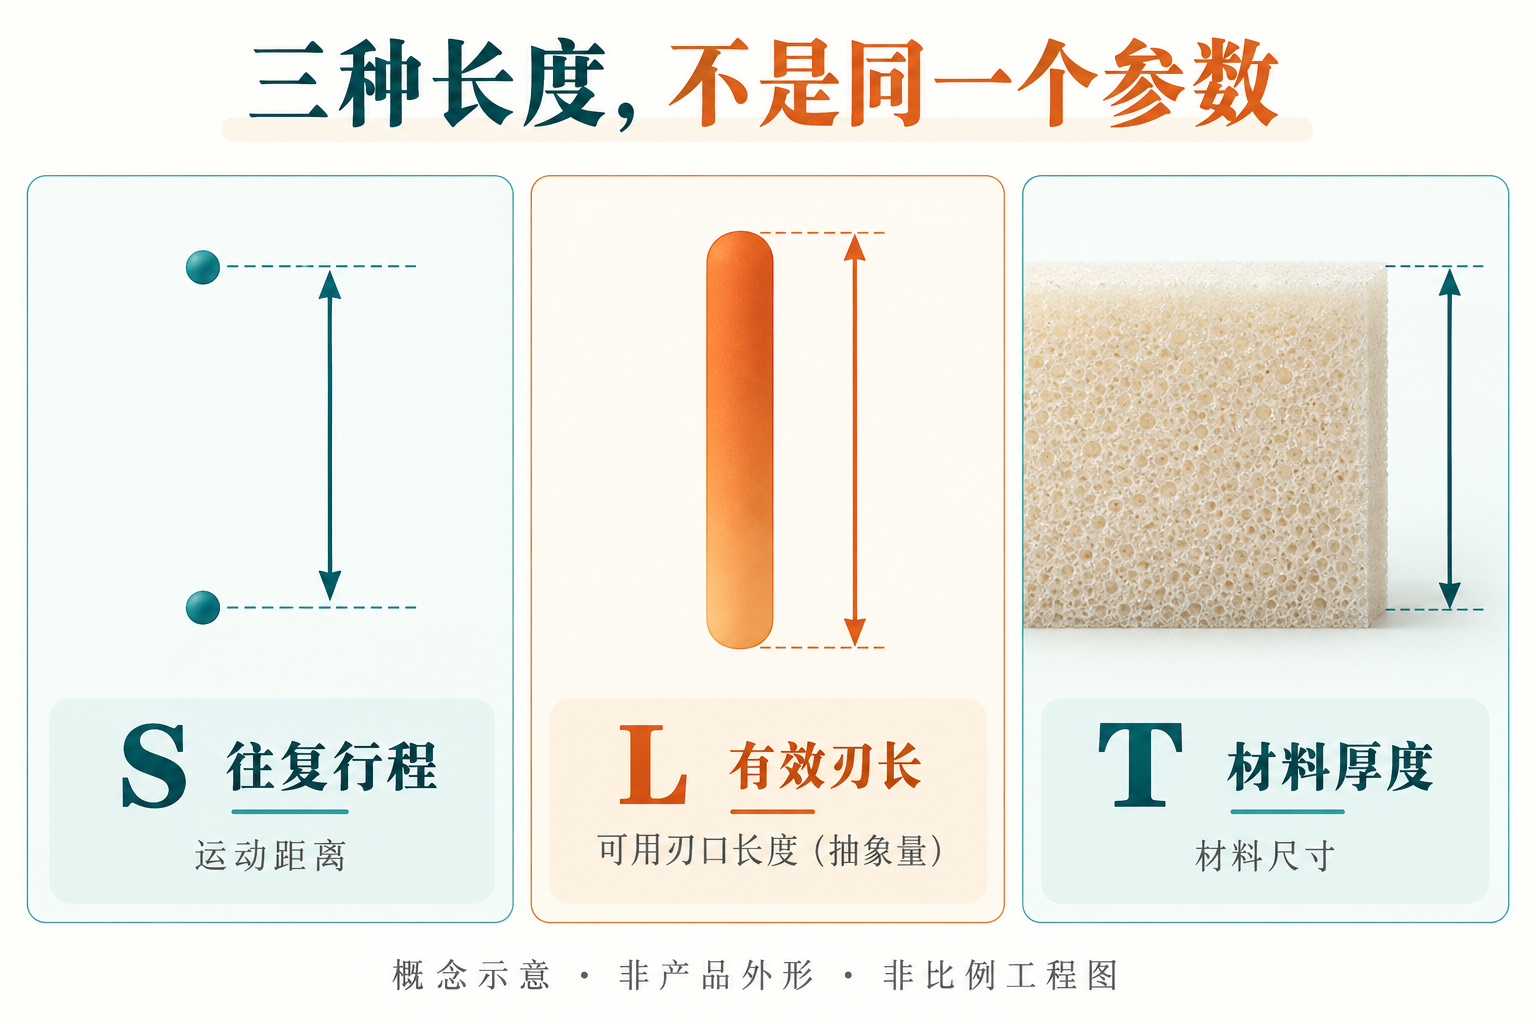
行程通常描述刀片在两个极限位置之间的往复距离。频率则描述这种往复发生得多快,两者不是同一个量。阅读资料时还应区分“行程”与“振幅”:不同资料可能使用不同定义,不能在没有说明时自行把数值翻倍或减半。
Zünd EOT 官方资料将 0.5 mm 与 1.0 mm 列为不同应用的行程选项,并把适用对象描述为软至中等密度材料。这些数字是该工具的运动规格,不是所有振动刀的统一设置,更不能据此断言它只能切同样厚度的材料。
有效刃长:装夹以后,还剩多少可用刃口
刀片总长包含装夹部分,不等于可参与切割的长度。实际工作还涉及刀片在刀座中的安装位置、刃口形状、刀尖位置以及工具上下运动时的空间关系。这里所说“有效刃长”是便于理解的工作范围概念,具体尺寸必须以对应刀片和刀座的图纸、手册为准。
以厚泡沫为例,刀尖到达底面并不意味着上方任意位置都能完成同样的切割。刃口必须在规定的运动范围内覆盖需要分离的材料,而刀座不能碰撞材料。若只看刀片总长而忽略装夹与净空,就会把一个几何尺寸误当成加工能力。
一个官方例子,说明为什么两个数字不能互换
Summa 2013 年的气动振动工具公告在同一段资料中分别给出 8 mm 行程和最高 25 mm 材料厚度。这是历史型号资料,不应当作今天所有设备的选型参数;但它清楚说明,制造商本来就把往复行程与材料厚度作为不同项目表达。
同样,Zünd POT 当前官方页面把 8 mm 行程与“横梁净空足够”条件下的材料处理能力分开说明。这里重要的不是拿不同品牌的数字排高低,而是注意每个能力声明附带的设备、刀片与空间条件。
材料支撑为什么不能从厚度数字中省略
从几何关系看,切割深度的参照物是材料上、下表面及其支撑面,而不是刀片运动本身。柔软材料在受压后形态可能改变;因此静置时量得的厚度,与加工时刀片面对的状态并不必然完全一致。这是读图和设定深度时应考虑的物理关系,不是对某种泡沫加工效果的保证。
完整系统还要考虑材料固定、切割垫和刀座工作空间。图示中的泡沫剖面只是解释刀刃与材料厚度的关系,不代表具体型号、尺寸比例、切口质量或经过验证的加工参数。实际切割应采用设备制造商规定的支撑方式与刀片组合,不能通过任意加长外露量来追求更厚的切割。
从刻字刀资料转向振动刀资料,应换一种读法
本站的A 系列罗兰式刻字刀片页面列的是替换刀片角度、刀杆与长度等供应商信息。这类刻字刀片信息不能证明一个刀座具备往复驱动能力,也不能作为振动切割系统的厚料能力依据。刀片、刀座和驱动工具是不同层级的部件,采购时不应仅凭外形或长度相似就互相替代。
对于振动切割,先明确完整工具与设备型号,再理解它怎样驱动刀片,以及允许使用什么刀片。对于普通刻字刀,则应按其对应设备与刀座要求阅读规格。两种资料可以帮助建立术语边界,但不能跨系统套用数字。
结论:先区分运动,再讨论能切多厚
振动刀行程回答的是“刀片往复移动多远”;有效刃口范围回答的是“装夹后哪些刃口能够工作”;可切材料厚度回答的是“特定设备、工具、刀片和材料条件下可以处理什么”。三者有关联,却不能互相替代。把它们分开,才有可能正确理解设备说明,而不是用一个行程数值推导不存在的通用性能。
资料核对日期:2026 年 10 月 29 日。外部品牌及工具仅用于解释公开技术资料,不表示授权关系、原厂身份或本站供应承诺。本文为独立技术分析,配图为原创概念示意,非工厂、客户或测试实拍。