刻字作业的效果好坏,关键在于刻字刀的合理选择,选对刀具既能提升雕刻精度、保证成品美观,又能减少断刀、毛边等问题,延长刀具使用寿命。掌握简单的选型技巧,就能适配不同材料和刻字需求,适配日常雕刻、广告刻字等各类场景。
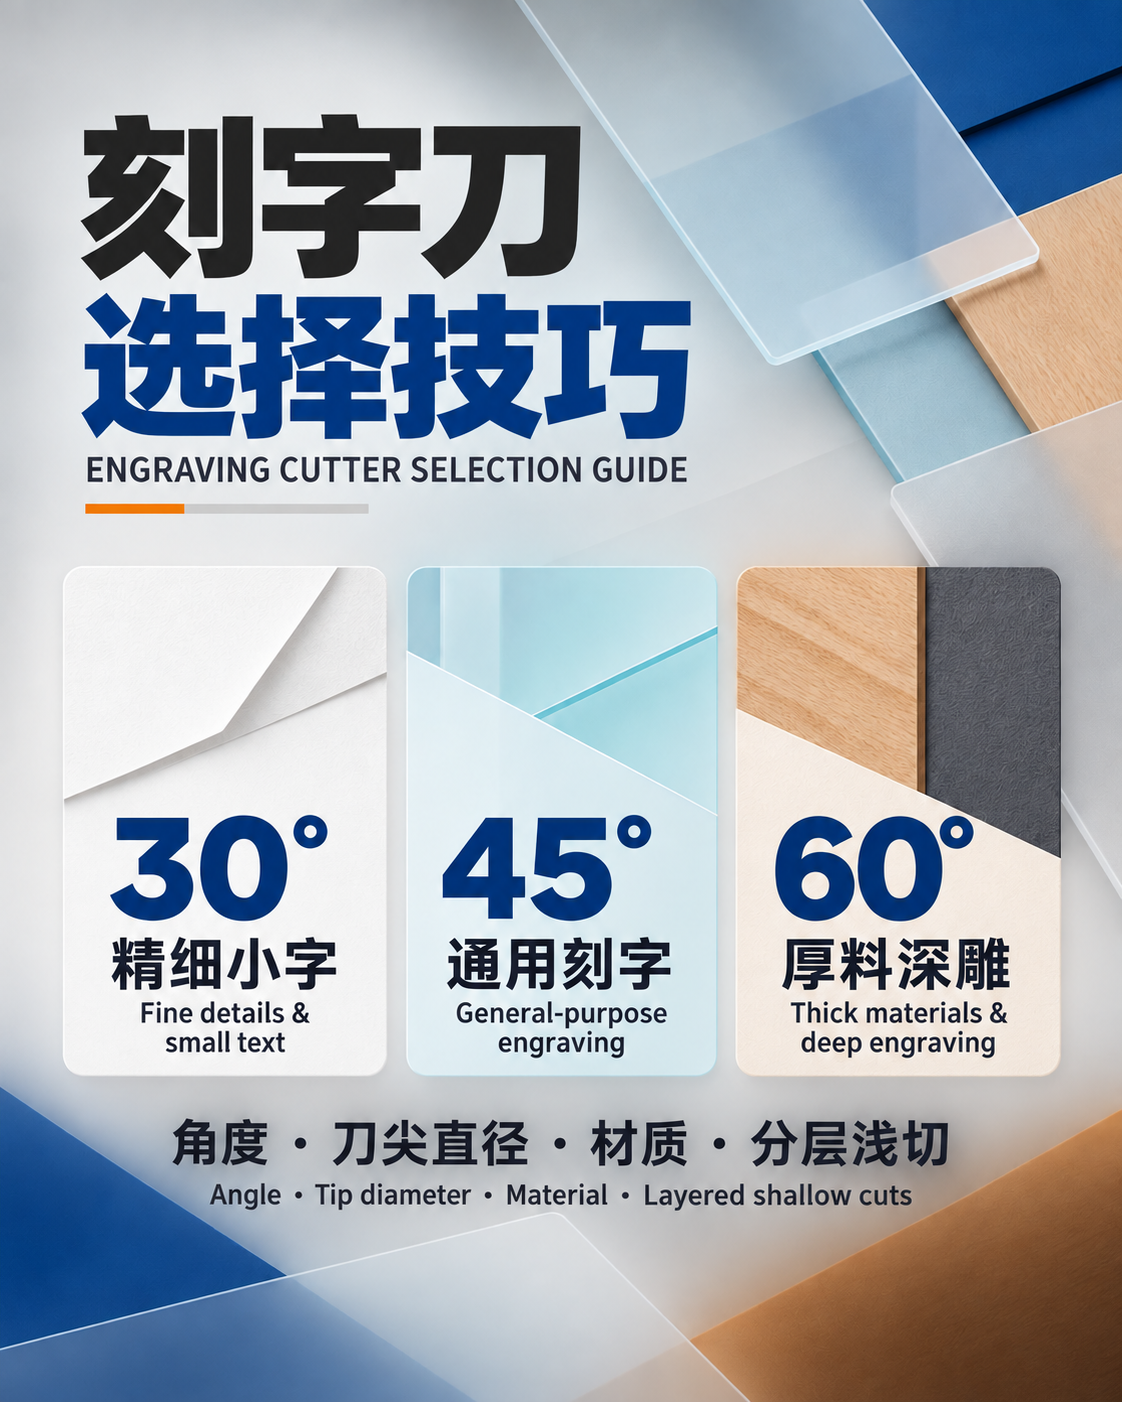
角度是刻字刀选型的核心依据。30°、45°、60°刀片多用于贴纸、车贴、薄膜切割,其中45°为通用款,兼顾锋利度与耐用性,适合普通不干胶和常规刻字作业。30°刀尖尖细,适合精细小字、纤细图案雕刻,但刀尖脆弱,极易崩损。60°刀尖厚重结实,适合厚膜、卡纸等硬质材料,缺点是刻出的线条较粗,不适合精细创作。数控雕刻尖刀则常用60°、90°规格,小字阴刻选小角度,大字深雕选大角度。
刀尖直径和刀具材质同样至关重要。精细微字、小型logo适合0.1至0.4毫米细刀尖,常规广告刻字选用0.3至0.4毫米刀尖即可,大字、石材雕刻则需0.5毫米以上粗刀尖,提升刀具刚性。材质上,整体钨钢刀耐磨耐用,适配亚克力、木板、PVC等绝大多数常用材料,是日常首选。金刚石刀具硬度极高,专为石材、陶瓷等硬质材料刻字设计,适合墓碑、石材雕刻,高速钢刀仅适用于泡沫、软木等软性材料。
最后需避开选型误区,不盲目追求超细刀尖,厚料雕刻务必分层浅切,避免刀具断裂。正式作业前,提前试刻调试参数,才能让刻字效果平整流畅,兼顾质量与效率。